Artykuł sponsorowany
Kiedy obróbka CNC domyka dokładność detali po formowaniu z tworzyw sztucznych
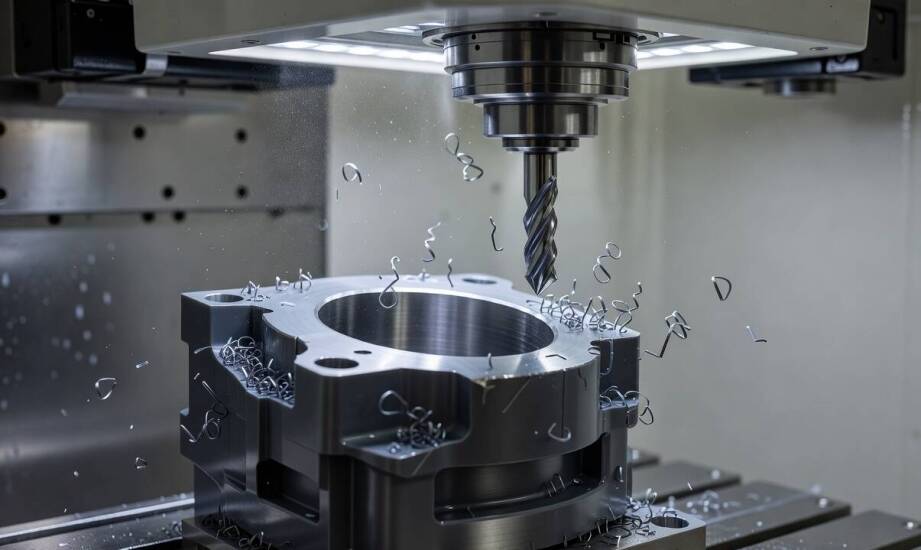
Produkcja powtarzalnych detali z polimerów wymaga precyzyjnego zaplanowania całego cyklu technologicznego. Samo formowanie wtryskowe lub rozdmuchowe nadaje elementom podstawowy kształt, jednak fizyka stygnięcia materiału rzadko wybacza błędy w kluczowych węzłach konstrukcyjnych. Skurcz tworzywa oraz naprężenia wewnętrzne sprawiają, że wyjęty z gniazda element nierzadko delikatnie odbiega od rygorystycznych założeń rysunku technicznego. Wymagające projekty przemysłowe traktują wypraskę jedynie jako półfabrykat o profilu zbliżonym do docelowego. Dopiero precyzyjna obróbka skrawaniem koryguje geometrię detalu i domyka tolerancje wymiarowe. Integracja tych procesów pozwala zakładom przetwórczym dostarczać komponenty całkowicie gotowe do zautomatyzowanego montażu u odbiorców końcowych.
Które cechy detalu po wyjściu z maszyny wymagają dopasowania?
Otwory montażowe, gwinty, płaszczyzny pod uszczelki oraz krawędzie współpracujące z innymi podzespołami rzadko uzyskują ostateczną dokładność w samym procesie wtrysku. Standardowe formowanie pozwala zazwyczaj osiągnąć tolerancje rzędu ±0,1–0,3 mm, co w masowych zastosowaniach konsumenckich okazuje się w pełni wystarczające. Komponenty trafiające do branży motoryzacyjnej, elektronicznej czy chemicznej podlegają jednak znacznie ostrzejszym rygorom jakościowym. Proces rozdmuchowy generuje dodatkowe wyzwania związane z koniecznością mechanicznego usuwania nadlewów oraz wyrównywania linii podziału. W takich sytuacjach obróbka ubytkowa przejmuje ciężar wykończenia powierzchni. Obróbka CNC na gotowym detalu pozwala uzyskać węższe tolerancje rzędu ±0,025 mm, co ma fundamentalne znaczenie dla szczelności układów i stabilności elementów złącznych.
Szeroko pojęte wytwarzanie artykułów z tworzyw sztucznych ewoluuje w stronę elastycznych technologii hybrydowych. Zanim producent zainwestuje budżet w ostateczne utwardzenie i wypolerowanie formy, często bazuje na modelach korygowanych maszynowo. W fazie prototypowania oraz podczas wdrażania serii pilotażowych obrabiarki sterowane numerycznie umożliwiają szybkie wprowadzanie poprawek wymiarowych. Inżynierowie modyfikują średnice otworów lub głębokość podcięć bezpośrednio na próbnych detalach bez kosztownej ingerencji w stalowe bloki gniazda. Obrobiona mechanicznie próbka zauważalnie przyspiesza walidację części przed uruchomieniem masowej produkcji.
Gdzie kończy się obróbka narzędzia, a zaczyna frezowanie detalu?
Decyzja o przeniesieniu kluczowych parametrów na etap skrawania zależy od skali produkcji oraz specyfiki użytego polimeru. Tradycyjnie frezowanie i drążenie CNC służy przede wszystkim do wykonania samej formy wtryskowej lub narzędzia rozdmuchowego. Wymiary gniazda wycina się w bloku metalu z precyzją sięgającą ±0,127 mm, a w przypadku matryc o znaczeniu krytycznym wartości te schodzą do ±0,025 mm. Dokładność matrycy warunkuje powtarzalność geometryczną setek tysięcy wyprasek opuszczających fabrykę. Zbyt wczesne docięcie formy do ostatecznych wartości nierzadko mści się po pierwszych testach wtrysku, gdy w gotowym wyrobie ujawniają się nieprzewidziane odkształcenia cieplne.
Praktycznym rozwiązaniem tego problemu pozostaje celowy naddatek technologiczny projektowany na wczesnych partiach wyrobu z tworzywa. Początkowe serie produkcyjne opuszczają wtryskarkę jako bryły przygotowane do dalszego skrawania, a precyzyjne centra obróbcze frezują kluczowe powierzchnie. Łączenie formowania z późniejszym korygowaniem geometrii eliminuje ryzyko kumulowania się błędów wymiarowych w kolejnych etapach produkcji. Konstruktorzy obserwują rzeczywisty skurcz materiału w docelowych warunkach chłodzenia, zbierając poprawne dane pomiarowe. Po dokładnej weryfikacji wymiarów obrobionych wyprasek zakład produkcyjny może bezpiecznie nanieść ostateczne poprawki na profil formy. W sytuacjach wymagających nietypowych kątów lub pasowania głębokich otworów obróbka detalu pozostaje stałym krokiem procesu seryjnego.
Techniki ubytkowe nie stanowią bezpośredniej konkurencji dla wysokowydajnego formowania termicznego, lecz funkcjonują jako niezbędne rozwinięcie procesów wymagających krytycznej precyzji. Stabilność geometryczna zaawansowanego wyrobu rzadko wynika wyłącznie z jednorazowego wtryśnięcia masy plastycznej pod ciśnieniem. Wdrożenie systemów numerycznych na kilku etapach cyklu charakteryzuje dojrzałe technologicznie zakłady przemysłowe. Przedsiębiorstwo TOPLAST Tomaszewscy wykorzystuje numeryczną obróbkę skrawaniem zarówno podczas budowy matryc narzędziowych, jak i w trakcie kalibracji gotowych detali z polimerów. Rozważne zarządzanie tolerancjami na obu tych płaszczyznach gwarantuje, że skomplikowane komponenty techniczne, kanistry przemysłowe czy wieloelementowe zamknięcia zachowają narzucone normy montażowe. Umiejętne przeniesienie ciężaru kalibracji z formy na końcową obróbkę wypraski ułatwia kontrolę powtarzalności seryjnej bez ryzyka zatrzymania projektu przez naturalne odkształcenia materiału.
Kategorie artykułów
Polecane artykuły

Jak nadrukowane etykiety mogą wspierać marketing w branży elektronicznej?
Etykiety odgrywają kluczową rolę w marketingu branży elektronicznej, przyciągając uwagę klientów i wpływając na ich decyzje zakupowe. Nowoczesne rozwiązania umożliwiają estetyczne oraz funkcjonalne przedstawienie informacji o produktach, co jest szczególnie istotne w przypadku wyrobów elektronicznyc
Jakie są kluczowe aspekty projektowania skrzynek sterowniczych dla różnych sektorów w przemyśle?
Skrzynki sterownicze odgrywają istotną rolę w różnych sektorach przemysłu, zapewniając efektywne i bezpieczne zarządzanie energią oraz sygnałami. Ich znaczenie wynika z zastosowań w pojazdach kolejowych, maszynach rolniczych czy sprzęcie budowlanym. Właściwe projektowanie tych elementów jest kluczow